




2014
Establecer una empresa integral de nuevos materiales que integre I+D, producción y comercio de importación y exportación.
Sobre nosotros
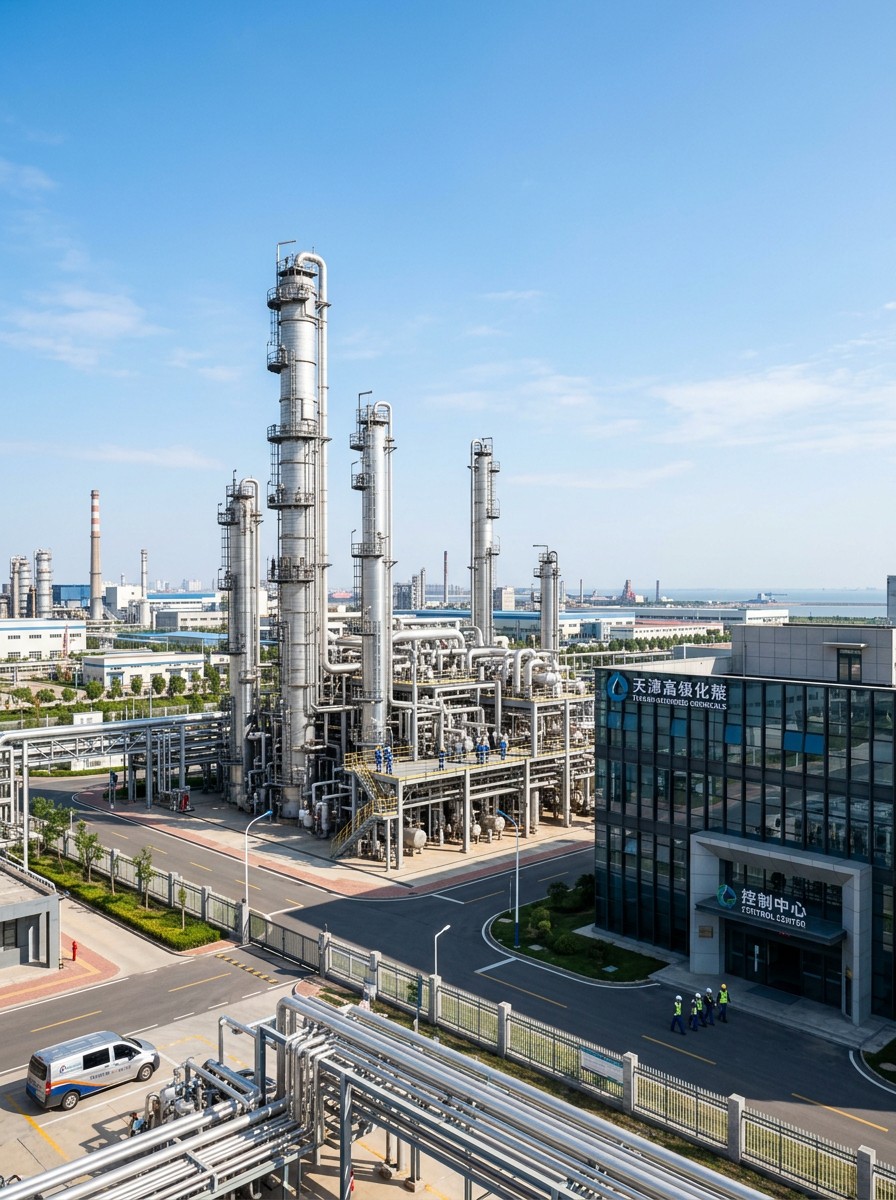
Wanhua Chemical Shandong Co., Ltd. ha desarrollado una sólida experiencia gracias a años de dedicación en la industria química, con un volumen anual de exportación de 5 millones de toneladas. Nuestra cartera de productos abarca diez categorías principales, entre ellas nuevas energías y nuevos materiales, fertilizantes químicos, aminas orgánicas, ácido acético y sus derivados, polioles, resinas sintéticas, poliuretanos, aromas y fragancias, aditivos y catalizadores, y productos químicos inorgánicos, con más de 100 variedades en total.
Polímeros químicos
Hemos obtenido sucesivamente las certificaciones ISO9001 del Sistema de Gestión de la Calidad, ISO14001 del Sistema de Gestión Ambiental, OHSAS18001 del Sistema de Gestión de la Seguridad y Salud en el Trabajo, así como ISO50001 del Sistema de Gestión de la Energía. Nuestro desempeño en seguridad intrínseca, nuestras normas de protección ambiental y nuestra tasa de utilización del carbono se sitúan entre los líderes del sector. Durante ocho años consecutivos, hemos sido reconocidos como una empresa destacada en ahorro energético en los sectores de conversión de carbón en amoníaco, metanol y ácido acético. La calidad de nuestros activos, la eficiencia de nuestras inversiones y operaciones, y la productividad laboral se han mantenido siempre a la vanguardia del sector.
Cómo trabajamos
Evaluación rigurosa de la calidad de las materias primas recibidas. Cada lote de materia prima se somete a un análisis exhaustivo mediante cromatografía de gases acoplada a espectrometría de masas (GC-MS), cromatografía líquida de alta resolución (HPLC) y espectrofotometría, para garantizar una pureza inicial superior al 99,8 % antes de iniciar la reacción.
Transparencia total de la cadena de suministro mediante el archivo trazable de lotes, que garantiza que cada tambor y tanque ISO cumpla con las especificaciones de exportación certificadas y las estrictas tolerancias del cliente.
Síntesis química en flujo continuo combinada con columnas de destilación fraccionada multietapa. Regulamos con precisión la temperatura, la presión y las proporciones de catalizador para minimizar la degradación térmica y evitar la formación de isómeros.
Los bucles de control DCS automatizados supervisan continuamente los parámetros críticos de reacción las 24 horas del día, los 7 días de la semana, y garantizan una repetibilidad fiable entre lotes y perfiles de impurezas ultrabajos.
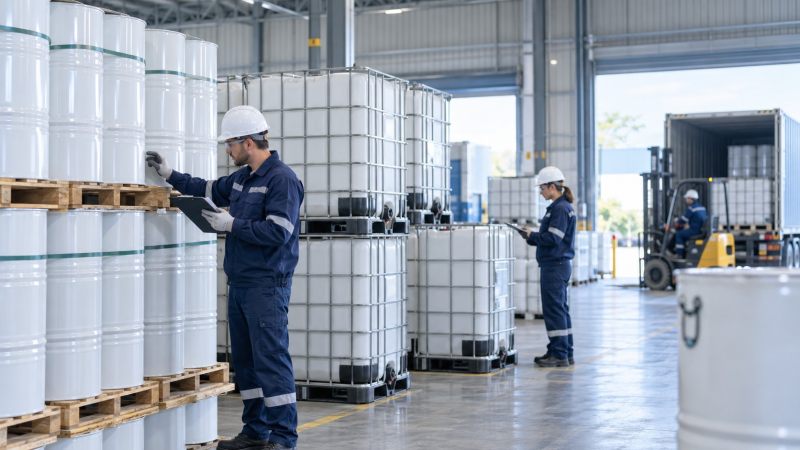
Envases estandarizados con homologación UN, incluidos tambores de acero galvanizado de 200 L, contenedores IBC de 1000 L y tanques ISO. Envasado bajo atmósfera de nitrógeno seco para evitar la absorción de humedad y la oxidación.
Con cada envío se proporciona toda la documentación necesaria para el comercio internacional: certificado de cumplimiento REACH, ficha de datos de seguridad (SDS) conforme al GHS, certificado de análisis (COA) y asistencia integral para la logística aduanera internacional.
Nuestra trayectoria de crecimiento
Centro de R&D
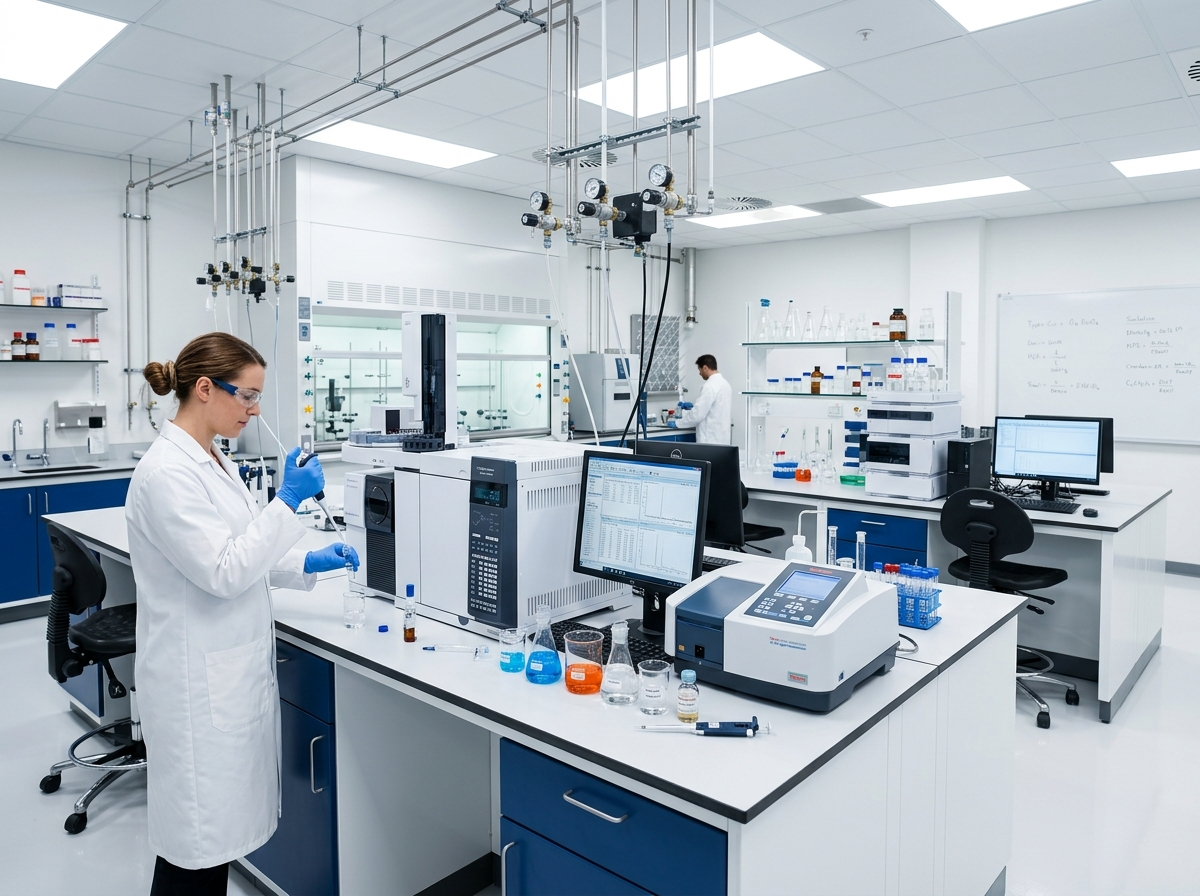
Concedemos gran importancia a la innovación tecnológica y hemos creado un equipo profesional de R&D compuesto por ingenieros sénior y personal técnico. Equipados con un laboratorio independiente y equipos de prueba avanzados, llevamos a cabo actividades continuas de investigación, desarrollo y optimización de productos. También mantenemos una cooperación a largo plazo con universidades e institutos de investigación de reconocido prestigio, mejorando constantemente nuestra capacidad de personalización y nuestro nivel tecnológico para ofrecer soluciones químicas personalizadas a clientes de todo el mundo.
Consulta rápida de cotización de productos químicos
Indíquenos las especificaciones que necesita y nuestro equipo de exportación le responderá en un plazo de 24 horas.